
Mise à jour le 22 octobre 2026
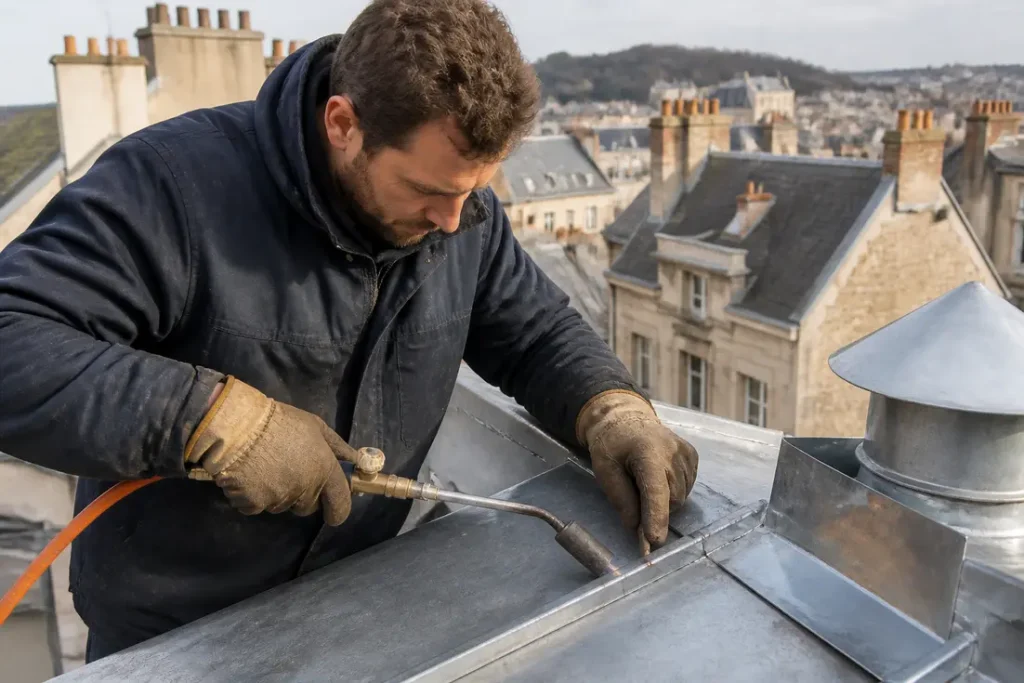
La longueur maximale autorisée pour un chéneau ou une gouttière en zinc sans dispositif d’absorption des mouvements thermiques est de 12 mètres. L’ajout d’un joint de dilatation évite la rupture répétée des soudures soumises au gel et aux fortes chaleurs.
Pourquoi et où placer le joint de dilatation sur le zinc ?
Le zinc réagit aux variations de température par des contractions et des dilatations continues. Lorsqu’un profilé est bloqué entre deux extrémités fixes, ces mouvements génèrent des contraintes mécaniques qui finissent par cisailler les zones assemblées à l’étain. L’élément de dilatation s’intercale en partie centrale des grands linéaires ou à proximité immédiate des angles de toiture pour neutraliser les poussées transversales.
Sur les toitures anciennes qui présentent une déchirure franche, la pratique courante consiste à souder directement une pièce par-dessus la fente. Cette tentative échoue rapidement : la fissure révèle un blocage des mouvements d’ensemble. Plutôt que de souder directement la fissure, le plus efficace est d’ajouter un joint de dilatation. Ce dispositif absorbe les contraintes physiques d’origine et empêche le métal de se déchirer à nouveau sur les zones voisines.
Quelle est la longueur maximale sans joint selon le DTU 40.5 ?
Le DTU 40.5 impose d’interrompre la continuité d’une gouttière ou d’un chéneau en zinc allié au cuivre-titane dès que la ligne atteint 12 mètres sans élément de compensation. Cette norme encadre l’évacuation des eaux de pluie en fixant les dimensions limites de pose des métaux de toiture.
Les règles professionnelles définissent les épaisseurs et les espacements maximaux admissibles pour chaque métal d’évacuation :
| Matériau | Longueur maximale sans joint | Épaisseur minimale |
|---|---|---|
| Zinc allié au cuivre-titane (Zn Cu Ti) | 12 m | 0,65 mm |
| Cuivre | 15 m | 0,50 mm |
| Acier inoxydable étamé-plombé | 20 m | 0,40 mm |
Le document technique unifié impose également une pente minimale de 5 mm par mètre afin de garantir l’acheminement de l’eau vers la descente pluviale. Dépasser le repère de 12 mètres sans insérer de coupure expose la gouttière au gondolement et à l’arrachement de ses crochets.
Comment éviter la rupture des soudures par choc thermique ?
Une averse froide survenant sur une couverture surchauffée en été crée un choc thermique violent. La contraction brutale du métal tire sur les liaisons rigides, provoquant la rupture des cordons d’étain incapables d’absorber ce cisaillement instantané.
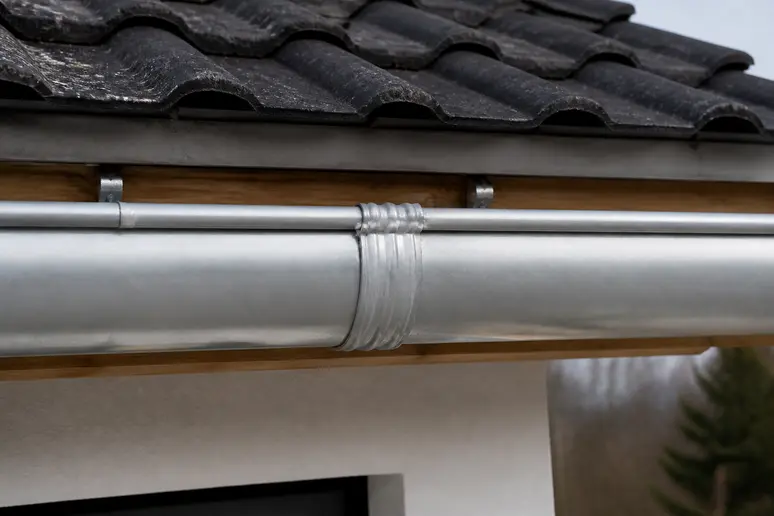
La pose de raccords coulissants ou de bandes élastomères tous les 6 à 12 mètres autorise le libre jeu du matériau sous les intempéries. Les fixations mécaniques sur bandeau doivent guider le profilé sans le pincer. Un serrage excessif immobilise la feuille de zinc et conduit inévitablement à la casse de la brasure la plus proche.
Comment préparer et souder du zinc étanche dans les règles de l’art ?
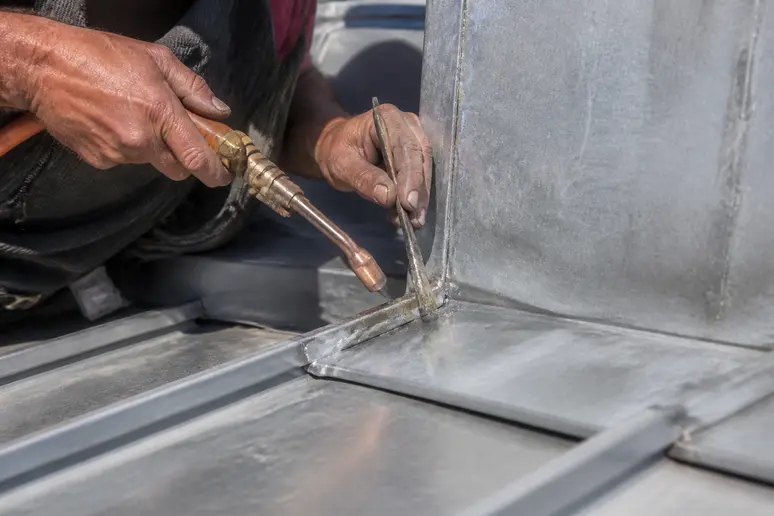
L’assemblage étanche réclame une surface parfaitement décapée pour permettre l’infiltration du métal d’apport par capillarité. Deux feuilles se travaillent obligatoirement par recouvrement afin de conférer au joint une résistance mécanique suffisante face aux retenues d’eau. La chauffe s’effectue avec un fer de couvreur muni d’une panne en cuivre propre, alimenté au gaz, assurant un transfert thermique constant.
Quel décapant utiliser pour décaper du zinc neuf ou oxydé ?
L’utilisation d’un décapant à base de chlorure de zinc ou d’esprit de sel (acide chlorhydrique dilué) est nécessaire pour éliminer l’oxydation et permettre à l’étain de pénétrer par capillarité. Ce flux liquide dissout la couche de carbonate de zinc qui fait écran à l’accroche de la brasure.
Sur un matériau ancien, l’oxydation pénètre en profondeur dans l’épaisseur de la feuille. Un simple grattage superficiel reste insuffisant : l’étain forme des billes instables qui refusent de s’étaler. Il faut combiner une action abrasive à la toile émeri avec l’application de décapant acide pour retrouver le métal blanc.
Pour les profilés prépatinés ou teintés comme les finitions prePATINA, GRANUM ou PRISMO de Rheinzink, un décapage chimique spécifique ou mécanique de la couche de surface est indispensable avant d’appliquer la soudure à l’étain. La couche superficielle d’usine doit disparaître intégralement sur la largeur de recouvrement.
Comment réussir le brasage tendre à l’étain ?
La soudure du zinc s’effectue par brasage tendre à une température d’environ 250 °C en utilisant un métal d’apport à base d’étain. Cette chauffe maîtrisée reste très inférieure au point de fusion du zinc, situé vers 420 °C, ce qui évite de perforer la pièce lors de l’intervention.
Le métal d’apport standard répond à la norme NF EN ISO 9453, principalement sous forme de baguettes combinant 33 % d’étain et 67 % de plomb, ou d’alliages sans plomb. La panne chaude posée sur le recouvrement transmet sa chaleur au zinc, puis la baguette frottée contre la tôle fond instantanément. L’alliage liquide pénètre entre les deux épaisseurs par attraction capillaire sans qu’il soit utile de forcer l’outil.
Défauts d’assemblage sur zinc : causes concrètes et remèdes
Une mauvaise exécution technique compromet l’étanchéité des chéneaux et expose la charpente à des infiltrations masquées. L’analyse des dégradations permet de cibler la cause du désordre et d’appliquer la méthode corrective appropriée.
- Appliquer l’apport sur une surface brute non décapée : la tôle conserve son film d’oxydation ou sa patine protectrice d’usine. L’étain refuse d’adhérer, roule sous forme de gouttes et la brasure se décolle sous l’effet du vent. Il faut frotter le zinc à la toile abrasive jusqu’au métal brillant et étaler un flux au chlorure de zinc avant de chauffer à nouveau.
- Maintenir la panne immobile trop longtemps : la chaleur appliquée dépasse le seuil critique de fusion du métal de toiture. La feuille s’affaisse brutalement et laisse un trou béant sous l’outil. Il faut réguler l’intensité de la flamme du fer de couvreur, nettoyer la panne et progresser de façon fluide pour stabiliser le support à environ 250 °C.
- Brider un linéaire supérieur à 12 mètres sans élément coulissant : l’ensemble des jonctions d’un long chéneau est soudé de manière rigide sur les supports de toit. Les amplitudes thermiques annuelles poussent le métal à gondoler avant de briser net les cordons d’étain. Il faut découper la ligne continue et insérer un joint de dilatation vulcanisé conforme aux règles de l’art.
- Oublier de nettoyer le flux résiduel après brasage : l’esprit de sel appliqué en phase de préparation reste présent sur le profilé terminé. Le produit attaque la matière et génère une pulvérulence blanche très corrosive qui perfore le métal. Il faut essuyer méticuleusement la zone avec un chiffon mouillé d’eau claire dès que le cordon d’apport s’est solidifié.
Quelles sont les alternatives sans soudure en cas de fuite ?
Le recours à une technique sans flamme s’avère indispensable lorsque l’environnement immédiat interdit l’emploi d’un brûleur à gaz en raison des risques d’incendie de charpente. L’application d’une résine synthétique d’étanchéité permet de traiter une voie d’eau localisée sans chauffer le support métallique.
Ces résines liquides s’étalent au pinceau en prenant en sandwich une armature textile non tissée placée sur la fissure. Ce complexe élastique suit les micro-mouvements de dilatation de la toiture sans rompre son adhérence, contrairement à une brasure posée en surcharge sur une zone fatiguée.
Les bandes autocollantes d’étanchéité bitumineuse pourvues d’une protection en aluminium résolvent aussi les urgences pluviales. Elles constituent toutefois des solutions temporaires car le zinc sous-jacent, dont l’épaisseur minimale réglementaire selon le DTU 40.5 doit être de 0,65 mm pour du Zn Cu Ti, devra faire l’objet d’un remplacement pérenne par un couvreur qualifié.
L’interposition d’un joint de dilatation constitue la seule parade définitive pour empêcher la fissuration du zinc soumis aux écarts climatiques.
Questions fréquentes
À quelle température le zinc risque-t-il de fondre sous le fer ?
Le zinc fond à une température voisine de 420 °C, alors que le brasage à l’étain s’effectue aux alentours de 250 °C. Une panne maniée sans arrêt prolongé préserve l’intégrité de la tôle sans risque de perforation.
Faut-il retirer la teinte d’un zinc prépatiné avant de le braser ?
La couche de prépatinage appliquée en usine doit obligatoirement être retirée par abrasion mécanique ou décapage chimique adapté sur la zone de recouvrement. Sans cette préparation jusqu’au métal brut, l’étain ne peut pas mouiller la surface.
Pourquoi l’étain forme-t-il des billes sur une gouttière ancienne ?
L’étain qui perle sans s’étaler trahit une oxydation profonde du zinc sous l’effet des intempéries. Un nettoyage à la toile émeri suivi d’un décapage à l’esprit de sel permet de dissoudre ce film et de rétablir la capillarité nécessaire.
Quelle pente minimale le DTU 40.5 exige-t-il pour un chéneau en zinc ?
Le DTU 40.5 impose une pente d’au moins 5 mm par mètre pour évacuer correctement les eaux pluviales et empêcher les stagnations prolongées dans le profilé métallique.
Quelle est l’épaisseur minimale d’une feuille de zinc Zn Cu Ti en évacuation pluviale ?
L’épaisseur minimale réglementaire pour le zinc allié au cuivre-titane est fixée à 0,65 mm selon le DTU 40.5 afin de garantir la résistance structurelle des gouttières et chéneaux.
Les informations de cet article sont fournies à titre indicatif. Pour tout projet de travaux, consultez un professionnel qualifié qui pourra évaluer votre situation spécifique selon les normes en vigueur.
Sources
Pages consultées pour cet article :
- rheinzink.fr/produits/materiau-surfaces/informations-materiau/soudure-zinc
- produits.batiactu.com/publi/le-dtu-40.5-explique-pour-vos-travaux-d-evacuation-452-195243.php
- soudeurs.com/les-novices-les-neophytes-et-les-bricoleurs-soudeurs/4951-brasure-etain-sur-zinc-assez-moyenne-pourquoi.html
- allais-couverture-45.fr/comment-souder-une-gouttiere-en-zinc
- progineer.fr/workspace/regulation/dtu-40-5
